
در طول بررسی خرابی بلبرینگ، یک سرپرست تعمیر و نگهداری یک بلبرینگ نوار نقاله خراب را به من نشان داد. محفظه مملو از گریس بود، عناصر غلتشی مسیر مسابقه را صیقل داده بودند و مهر و موم ها نشت می کردند. این تیم همه چیز را بر اساس یک برنامه زمانبندی ثابت انجام داده بود. نتیجه یک مورد کلاسیک روغن کاری بیش از حد بود: گریس بیش از حد در حفره باعث می شود که عناصر نورد روان کننده را به هم بزنند، گرما ایجاد کنند و در نهایت به یاتاقان آسیب بزنند.
روغن کاری بیش از حد رایج تر از آن چیزی است که اکثر تیم های تعمیر و نگهداری می دانند. مشکل این نیست که گریس بد است، بلکه این است که مقدار، فرکانس و روش اغلب بر اساس عادت است نه بر اساس نیازهای واقعی بلبرینگ. در این راهنما، توضیح میدهیم که وقتی یک بلبرینگ بیش از حد روغن کاری میشود، چرا این اتفاق میافتد و چگونه از آن جلوگیری کنیم.
کاری که روغن کاری روی بلبرینگ انجام می دهد
چربی بیش از حد در حفره یاتاقان یک سری مشکلات مکانیکی و حرارتی ایجاد می کند. اولین اثر کوبیدن است. هنگامی که عناصر نورد می چرخند، باید از طریق چربی اضافی عبور کنند. این باعث مصرف انرژی و تبدیل آن به گرما می شود. افزایش دما ساختار گریس را از بین میبرد، اکسیداسیون را تسریع میکند و میتواند باعث نرم شدن گریس و نشت از کنار درزگیرها شود.
افزایش دما و تنش آب بندی
در شرایط عادی، یک یاتاقان روغن کاری شده نزدیک به دمای محیط به اضافه 10 تا 20 درجه سانتیگراد بسته به بار و سرعت کار می کند. هنگامی که حجم گریس از فضای آزاد بیشتر شود، دما می تواند فراتر از این محدوده افزایش یابد. هر 10 درجه سانتیگراد افزایش در دمای کارکرد تقریباً عمر گریس را به نصف کاهش می دهد، به این معنی که یاتاقان مدتها قبل از گریس کاری برنامه ریزی شده بعدی با یک روان کننده تخریب شده کار می کند.
اتلاف انرژی و هزینه های پنهان
چروکیدن نیز باعث افزایش گشتاور بلبرینگ می شود. این به صورت جریان بیشتر موتور، مصرف انرژی بیشتر و بار اضافی روی شفت نشان داده می شود. هزینه فقط خود تحمل نیست. این شامل زمان تولید از دست رفته، نیروی کار برای جایگزینی و انرژی هدر رفته در هر ساعت کار دستگاه است.
جدول زیر تفاوت های عملی بین روغن کاری صحیح و روغن کاری بیش از حد را خلاصه می کند.
| وضعیت | روغن کاری صحیح | روغن کاری بیش از حد |
|---|---|---|
| دمای بلبرینگ | پایدار، نزدیک به محیط | از محدوده طبیعی بالاتر می رود |
| وضعیت مهر و موم | فشار معمولی، بدون نشتی | فشار داخلی افزایش می یابد، آب بندی ها ممکن است نشت کنند |
| عملیات عنصر نورد | گریس یک لایه روغن نازک را تشکیل می دهد | گریس خرد می شود، فیلم خراب می شود |
| مصرف انرژی | افزایش قابل توجهی وجود ندارد | گشتاور و جریان موتور بالاتر |
| تحمل زندگی | طول عمر مورد انتظار | شکست زودرس |
چرا روغن کاری بیش از حد اتفاق می افتد
روغن کاری بیش از حد به ندرت عمدی است. این معمولاً به دلیل عدم راهنمایی در مورد مقدار واقعی گریس مورد نیاز است. رایجترین علت، ذهنیت «بیشتر، بهتر» است، که با این واقعیت تقویت میشود که در حین کار نمیتوانید داخل یاتاقان را ببینید.
برنامه های ثابت و حفره های بزرگ
اندازه حفره نقش دارد. یاتاقان ها، به ویژه واحدهای بلوک بالشی، دارای فضاهای داخلی بزرگ هستند. یک تکنسین با یک گریس اسلحه ممکن است کل حفره را پر کند. به عنوان مثال، یک واحد بلوک بالشی سری UCP ممکن است به دلیل بزرگ بودن محفظه به گریس بیشتری نیاز داشته باشد، اما خود یاتاقان فقط به بخش کوچکی از آن فضا نیاز دارد. پر کردن بیش از حد محفظه منجر به همان اثرات کوبیدن و گرمایش می شود.
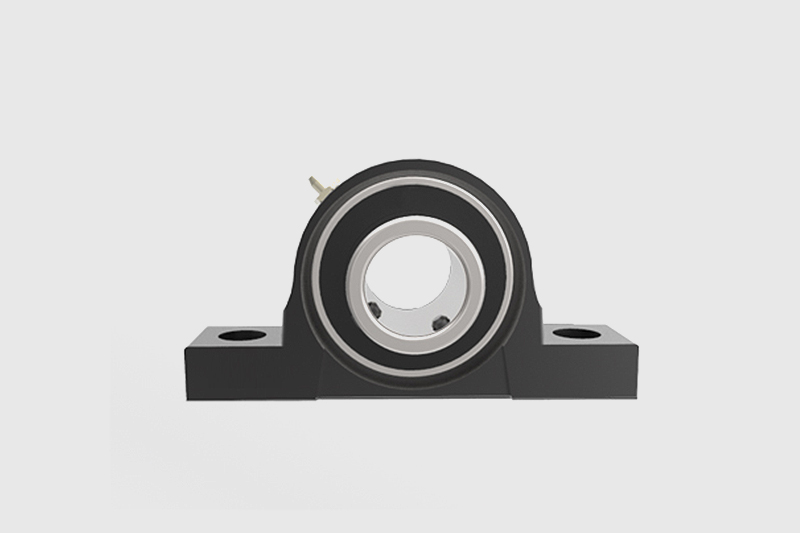 واحدهای بلوک بالش: سری UCP HT200 یا QT450-10، QT450-10 فقط برای سری PFTD2 و سری FCT2 است. مشاهده محصول →
فشار به عنوان یک سیگنال نادرست
یکی دیگر از اشتباهات رایج استفاده از فشار تفنگ گریس به عنوان راهنما است. برخی از روش های نگهداری تا زمانی که گریس در مهر و موم ظاهر شود به پمپاژ ادامه می دهند. این فشار می تواند به مهر و موم آسیب برساند. بسیاری از گریسگانها فشاری بسیار فراتر از آن چیزی که یک آببند میتواند تحمل کند، وارد میکنند، بنابراین دنبال کردن فشار بهعنوان یک سیگنال میتواند به راحتی گریس را به مکانهایی که نباید برود فشار دهد.
تعیین حجم مناسب گریس
حجم صحیح گریس از فضای خالی بلبرینگ محاسبه می شود نه از حجم محفظه. فضای آزاد حجم داخلی است که توسط عناصر نورد، قفس و مسیرهای مسابقه اشغال نمی شود. به عنوان یک قاعده کلی، حجم پر کردن باید حدود یک سوم تا یک دوم فضای آزاد باشد و در سرعت های بالاتر درصد کمتری داشته باشد.
| سرعت بلبرینگ | پر کردن فضای خالی پیشنهادی |
|---|---|
| سرعت کم، زیر 500 دور در دقیقه | 40-60٪ |
| سرعت متوسط، 500-1500 دور در دقیقه | 30-40٪ |
| سرعت بالا، بالای 1500 دور در دقیقه | 20-30٪ |
قوام گریس که به عنوان درجه NLGI بیان می شود نیز مهم است. گریس نرمتر با ویسکوزیته روغن بیشتر، اغلب انتخاب خوبی برای یاتاقانهای بزرگتر است که در آن حجم پر شدن کمتر است. برای یاتاقانهای کوچکتر که با سرعت بالا کار میکنند، درجه سفتتر به مقاومت در برابر کوبیدن کمک میکند. شرایط محیطی، مانند گرد و غبار یا قرار گرفتن در معرض آب، بر نوع آب بندی و فاصله روغن کاری مجدد نیز تأثیر می گذارد.
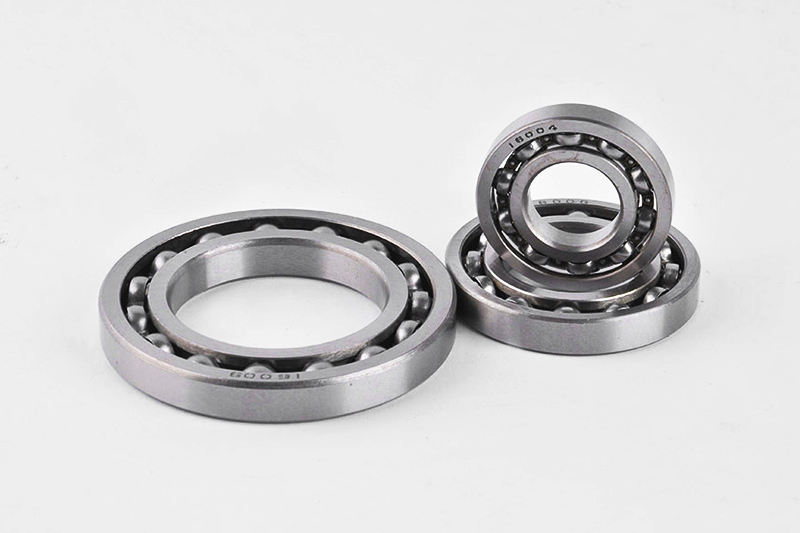
برای یاتاقان های مهر و موم شده، سازنده گریس را از قبل پر می کند و کاربر نباید بیشتر اضافه کند. برای یاتاقان های باز یا یاتاقان هایی با قابلیت روغن کاری مجدد، حجم گریس باید با توجه به سرعت، بار و دمای کار تنظیم شود. در صورت شک، با مقدار کمتر شروع کنید و بعد از دویدن دما را کنترل کنید.
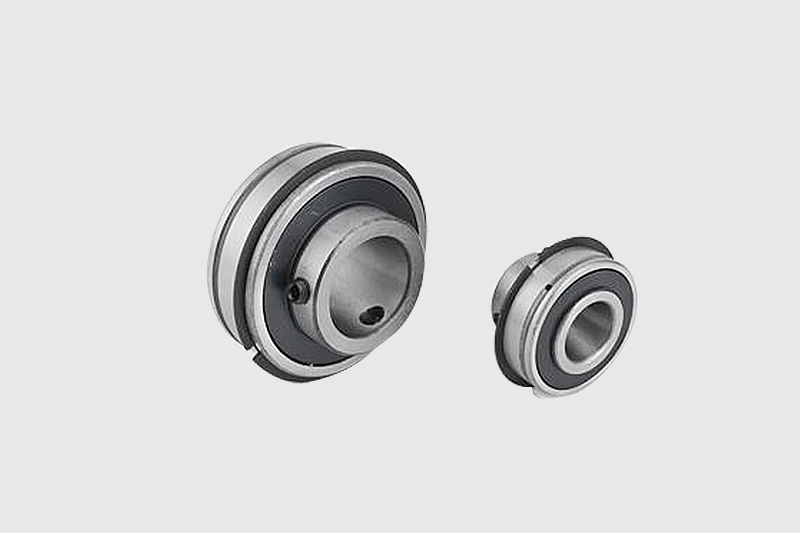 سری بلبرینگ درج قابل روغن کاری مجدد SER برخلاف یاتاقان های آب بندی شده استاندارد، سری SER بر عملکرد "قابلیت روغن کاری مجدد" تاکید دارد. این طراحی به کاربران اجازه می دهد تا روان کننده را در حین کار پر کنند که موثر... مشاهده محصول →
برای یاتاقان های درج مورد استفاده در تجهیزات کشاورزی یا فرآوری مواد غذایی، فاصله روغن کاری بستگی به کاربرد دارد. انتخاب گریس مناسب برای یاتاقانها به اندازه مقدار آن مهم است و روغن پایه یا قوام اشتباه میتواند باعث خرابی زودهنگام شود. راهنمای ما را ببینید انتخاب گریس بلبرینگ را وارد کنید برای جزئیات بیشتر
گام های عملی برای جلوگیری از چرب شدن بیش از حد
جلوگیری از روغن کاری بیش از حد نیاز به ترکیبی از تکنیک صحیح و یک برنامه روانکاری واقعی دارد. هنگام بسته بندی مجدد یا اضافه کردن گریس به بلبرینگ از ترتیب زیر استفاده کنید:
- قبل از وصل کردن روغن گیر، فیتینگ گریس و اطراف آن را تمیز کنید.
- قبل از افزودن گریس بیشتر، مشخصات روانکار و دمای عملیاتی را بررسی کنید.
- فقط مقدار محاسبه شده را بر اساس فضای آزاد اضافه کنید، نه اندازه مسکن.
- پس از افزودن گریس، یاتاقان را به طور خلاصه اجرا کنید تا گریس پخش شود.
- دمای نزدیک محفظه را کنترل کنید. اگر بیش از 10 تا 15 درجه سانتیگراد از مقدار طبیعی بالاتر رفت، متوقف و بررسی کنید.
همچنین قبل از اضافه کردن گریس، صبر کنید تا بلبرینگ خنک شود. افزودن گریس تازه به بلبرینگ داغ می تواند باعث ذوب شدن گریس جدید و تمام شدن آن شود و مشکل را بدتر کند. در صورت امکان از روغن گیر با دستگاه اندازه گیری استفاده کنید. گریس تفنگ های بدون متر می توانند بیش از مقدار مورد نیاز را در یک پمپ به خصوص در یاتاقان های کوچک تحویل دهند.
طراحی بلبرینگ و نوع مهر و موم را در نظر بگیرید
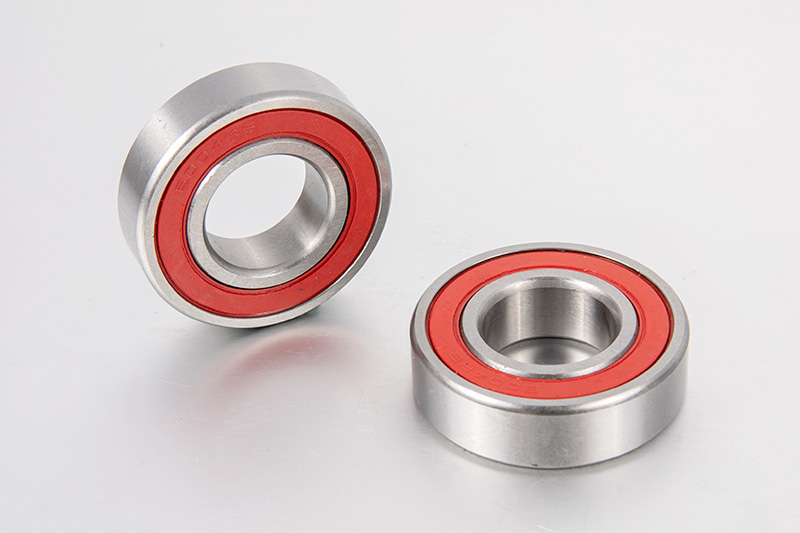
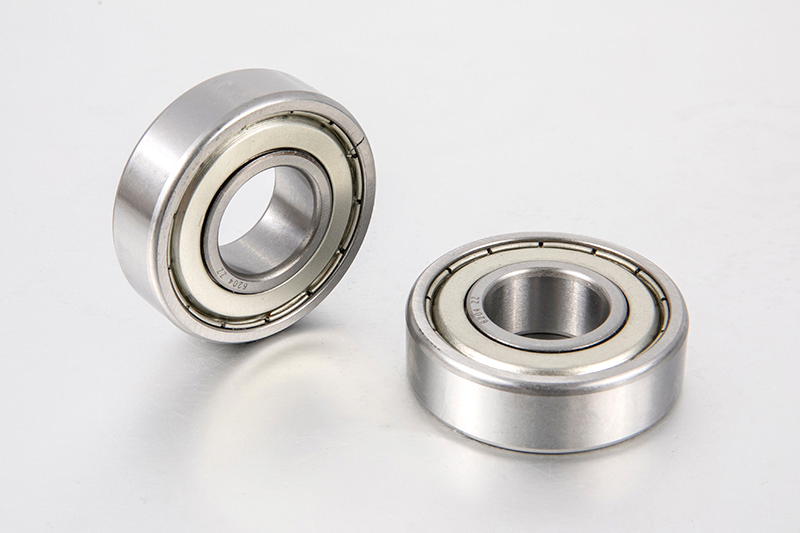
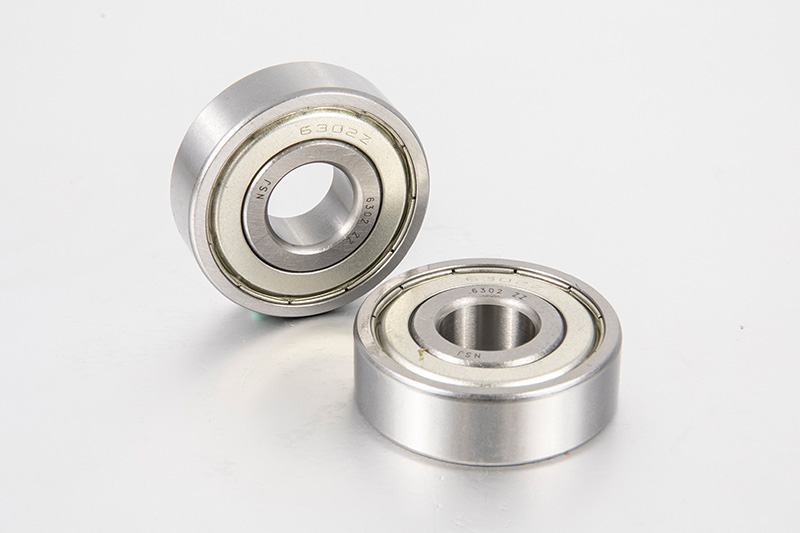
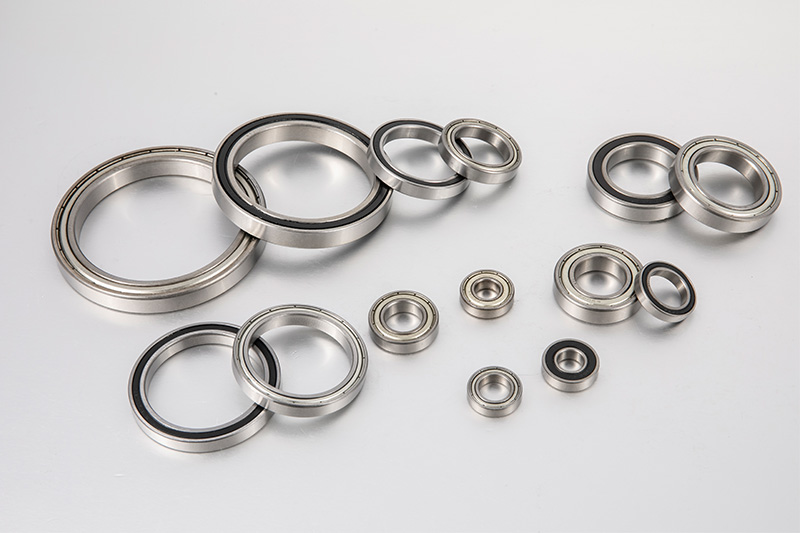
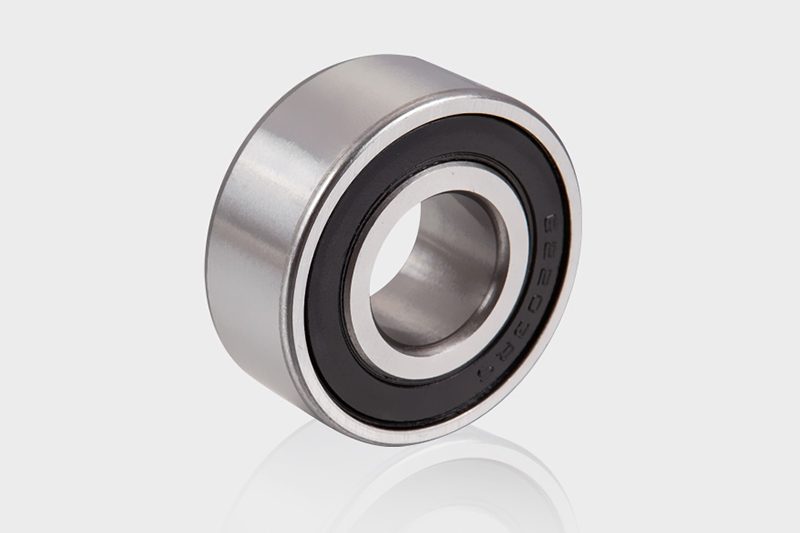
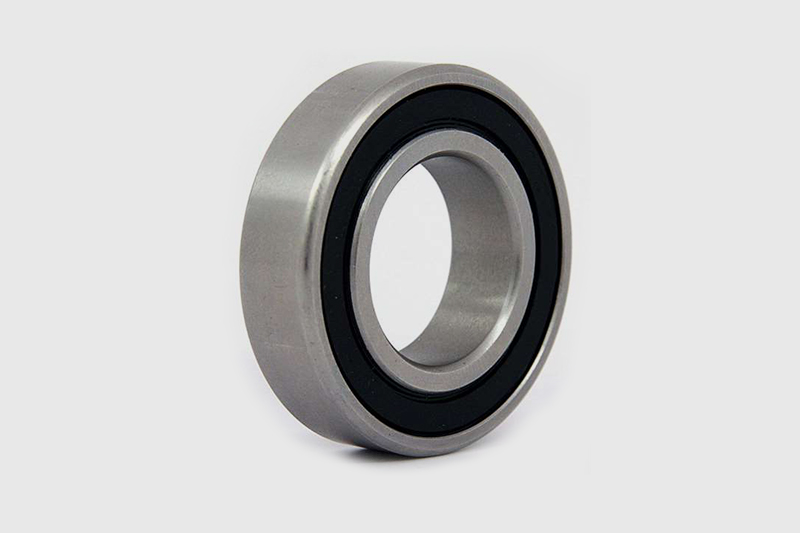
بلبرینگ هایی که در کارخانه از قبل روغن کاری و آب بندی شده اند نیازی به گریس اضافی ندارند. افزودن گریس به بلبرینگ مهر و موم شده یکی از دلایل رایج خرابی آب بند است. طراحی مهر و موم دوتایی در بلبرینگهای شیار عمیق سری 6000 ما، گریس را داخل و آلودگی را خارج میکند، که از عمر طولانیتر بدون نیاز به روغنکاری مجدد مکرر پشتیبانی میکند.
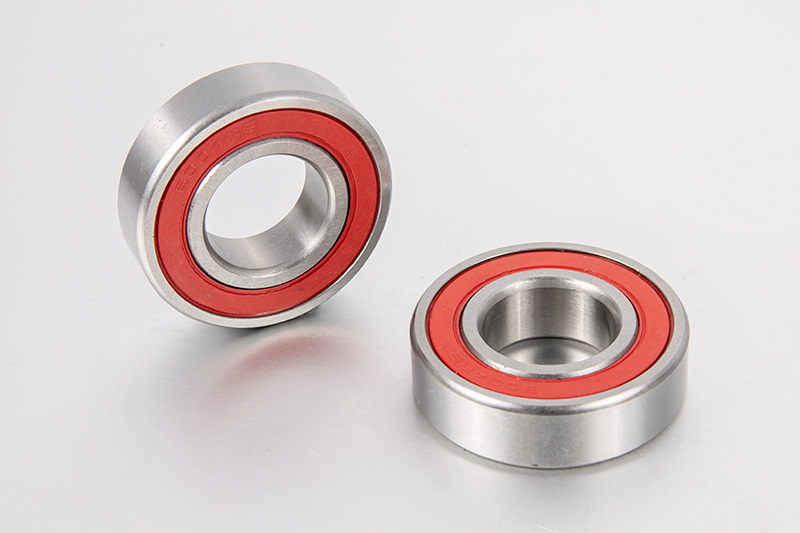 بلبرینگ شیار عمیق سری 6000 Two Contact Seals 1. عملکرد آب بندی برتر: محافظت کامل در برابر آلودگی مشاهده محصول →
برای ماشین هایی که نیاز به روغن کاری منظم دارند، طرح یاتاقان با مسیر گریس قابل دسترس را انتخاب کنید. یک یاتاقان درج قابل روغن کاری مجدد، مانند سری SER، دارای یک سوراخ روانکاری و یک سیستم آب بندی مناسب است که به پرسنل تعمیر و نگهداری اجازه می دهد تا بدون پر کردن بیش از حد حفره، گریس را در فاصله زمانی مناسب اضافه کنند.
خط پایین
بلبرینگ روی گریس یک خطای روانکاری قابل پیشگیری است. گرما را افزایش می دهد، به مهر و موم ها آسیب می رساند، انرژی را هدر می دهد و عمر بلبرینگ را کوتاه می کند. بهترین دفاع محاسبه حجم صحیح گریس، استفاده از روش روغن کاری کنترل شده و بررسی دمای بلبرینگ پس از گریس کاری است.
هنگامی که یک یاتاقان را برای برنامه خود انتخاب می کنید، در نظر بگیرید که چگونه طراحی از مدیریت روانکاری پشتیبانی می کند. یک یاتاقان مهر و موم شده نیاز به گریس کاری دوره ای را کاهش می دهد، در حالی که یک یاتاقان قابل روغن کاری به شما کنترل بیشتری در زمان نیاز به تعمیر می دهد. بلبرینگ مناسب، همراه با حجم و بازه مناسب گریس، عمر مفیدی را که تجهیزات شما برای آن طراحی شده است، فراهم می کند.